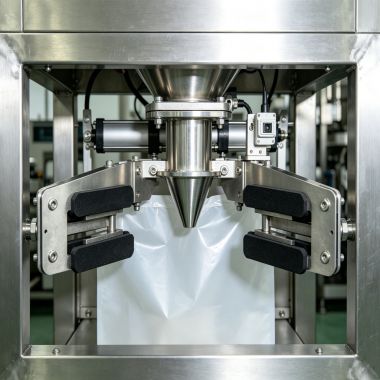
1.夹袋气缸:驱动夹袋臂开合,由电磁阀控制,气源压力 0.5 0.7MPa;气缸配备磁性开关,反馈夹紧、松开到位信号给 PLC 实现联锁保护。
2.夹袋臂(夹紧摆臂):杠杆铰接结构,气缸带动摆臂完成张开、夹紧动作。
3.橡胶夹紧块:安装在夹臂内侧,缓冲防滑,保护袋口,同时密封袋口缝隙,防止灌装时淀粉粉尘外喷;橡胶块属于易损件。
4.出料料嘴:包装袋套入基准,物料由此进入包装袋。
5.安装支座:将整套夹袋机构固定于秤体机架。
6.检测光电开关:检测包装袋是否套到位,无袋时禁止下料,避免喷粉跑料。
人工套袋到位,光电检测到包装袋,PLC 输出信号,夹袋气缸伸出,带动两侧夹袋臂向内收拢,橡胶块将包装袋袋口压紧在出料料嘴外壁;随后设备启动快慢给料进行称重灌装。计量完成,夹袋气缸缩回,夹袋臂张开松开袋口,成品袋下落至输送带,进入缝包工序,等待下一次套袋循环抖音百科。
1.牢固夹持包装袋,灌装过程袋口不脱落;
2.密封袋口间隙,抑制变性淀粉粉尘向外飞扬,改善车间环境;
3.配合光电实现无袋不下料,防止物料喷漏;
4.灌装完成自动松袋,实现包装工序自动化衔接。




 联系客服
